ต้นแบบท่อสุญญากาศขั้นสูง
งานพัฒนาท่อสุญญากาศสำหรับระบบสุญญากาศระดับสูงยิ่งยวด (Ultra-High Vacuum: UHV) เป็นส่วนสำคัญของการสร้างเครื่องกำเนิดแสงซินโครตรอนระดับพลังงาน 3 GeV (SPS-II) ลำอิเล็กตรอนในวงกักเก็บวิ่งวนอยู่ในท่อสุญญากาศเป็นระยะทางนับพันล้านกิโลเมตร หากชนกับโมเลกุลแก๊สในท่อ อิเล็กตรอนจะหลุดออกจากวงโคจร ท่อจึงต้องมีโมเลกุลแก๊สเหลือเพียงราวยี่สิบห้าล้านตัวต่อลูกบาศก์เซนติเมตร ขณะที่อากาศรอบตัวเราในปริมาตรเท่ากันมีราวยี่สิบห้าล้านล้านล้านตัว หรือมากกว่าประมาณหนึ่งล้านล้านเท่า (ความดันราว 10−7 Pa)
แม้ปั๊มสุญญากาศจะดึงแก๊สออกจากท่อได้เกือบหมดแล้ว ผิวด้านในของท่อก็ยังปล่อยโมเลกุลแก๊สออกมาตลอดเวลา และปล่อยมากขึ้นเมื่อถูกแสงซินโครตรอนตกกระทบ ความสะอาดของผิวท่อจึงเป็นตัวกำหนดความดันที่ระบบทำได้จริง นอกจากนี้ ท่อยังต้องสอดผ่านช่องของแม่เหล็กซึ่งมีขนาดเพียงขนาดเล็กมาก ชิ้นงานจึงต้องผลิตได้แม่นยำในระดับ 100 ไมครอน
การผลิตท่อสุญญากาศให้ได้ตามเงื่อนไขทั้งสองข้อนี้ต้องอาศัยหลายขั้นตอน ได้แก่ การจำลองการกระจายความดันและความร้อนจากแสงซินโครตรอน การออกแบบทางวิศวกรรม การกัดขึ้นรูปที่แม่นยำ การทำความสะอาดผิวด้วยกระบวนการพิเศษ และการทดสอบอัตรารั่วและอัตราการปล่อยแก๊ส
การผลิตที่สะอาดด้วยเทคโนโลยี Oil-less Machining
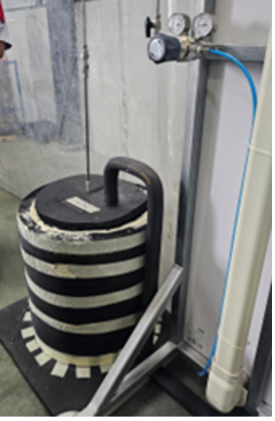
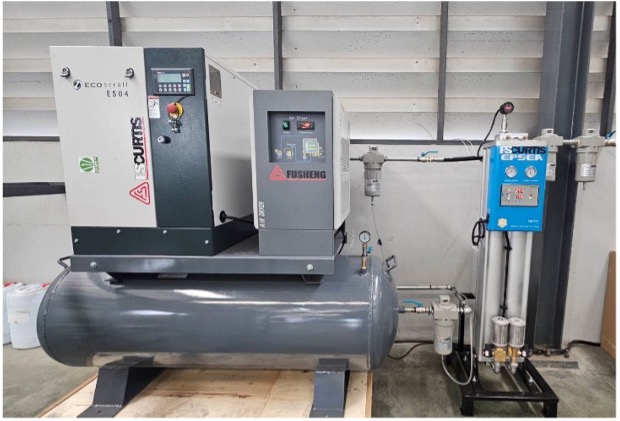
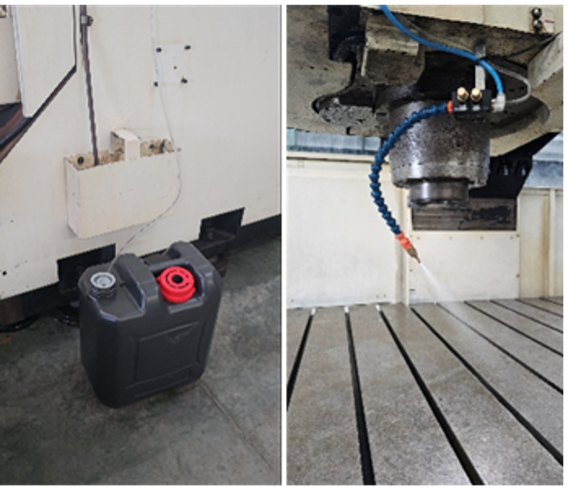
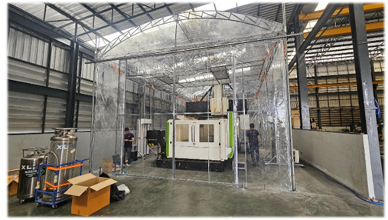
Clean manufacturingการกัดขึ้นรูปโลหะด้วยเครื่อง CNC ทั่วไปใช้น้ำมันหล่อเย็นเพื่อระบายความร้อนและหล่อลื่นคมมีด คราบน้ำมันส่วนหนึ่งจะติดค้างที่ผิวชิ้นงาน และกลายเป็นแหล่งปล่อยแก๊สเมื่อนำไปใช้ในระบบสุญญากาศ โครงการจึงพัฒนากระบวนการกัดขึ้นรูปที่ใช้เอทานอลแทนน้ำมันหล่อเย็น เพราะเอทานอลระเหยออกจากผิวได้หมดโดยไม่ทิ้งคราบ เทคโนโลยี Oil-less Machining นี้มีประโยชน์ดังนี้
- ความแม่นยำในการขึ้นรูปสูง
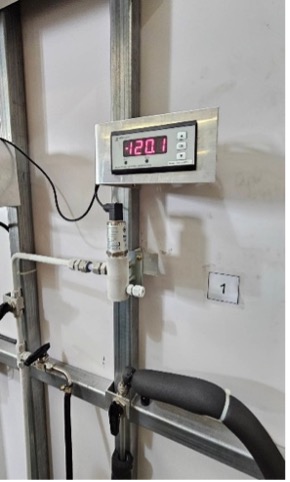
ละอองเอทานอลถูกพ่นมาพร้อมลมเย็นที่แห้งมาก เอทานอลระเหยทันทีที่สัมผัสจุดตัดและดึงความร้อนออกไปด้วย ชิ้นงานจึงไม่สะสมความร้อนจนขยายตัวหรือบิดตัว ลมที่มีจุดน้ำค้างต่ำถึง −120 °C ยังทำให้ทำความเย็นได้ต่ำโดยไม่มีน้ำหรือน้ำแข็งเกาะบนผิวชิ้นงาน
- พื้นผิวสะอาดตั้งแต่ขั้นตอนการผลิต
อะลูมิเนียมจะสร้างชั้นออกไซด์บาง ๆ ทันทีที่ผิวใหม่สัมผัสอากาศ ถ้ากัดด้วยน้ำมัน สารไฮโดรคาร์บอนจะถูกกักไว้ในชั้นนี้และล้างออกยาก เมื่อกัดด้วยเอทานอล ชั้นออกไซด์จะเกิดบนผิวโลหะที่สะอาด ซึ่งเป็นสาเหตุให้ชิ้นงานมีการปลดปล่อยแก๊สต่ำตั้งแต่ต้น
- เป็นมิตรต่อสิ่งแวดล้อม
กระบวนการนี้ไม่มีน้ำมันหล่อเย็นใช้แล้ว และไม่ต้องใช้สารละลายกรดและด่างเข้มข้นซึ่งจำเป็นสำหรับล้างชิ้นงานที่กัดด้วยน้ำมัน จึงลดของเสียอันตรายตั้งแต่ขั้นตอนการผลิตจนถึงขั้นตอนการทำความสะอาด
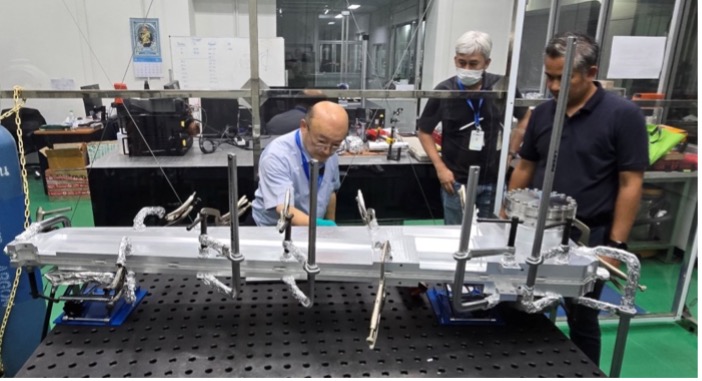
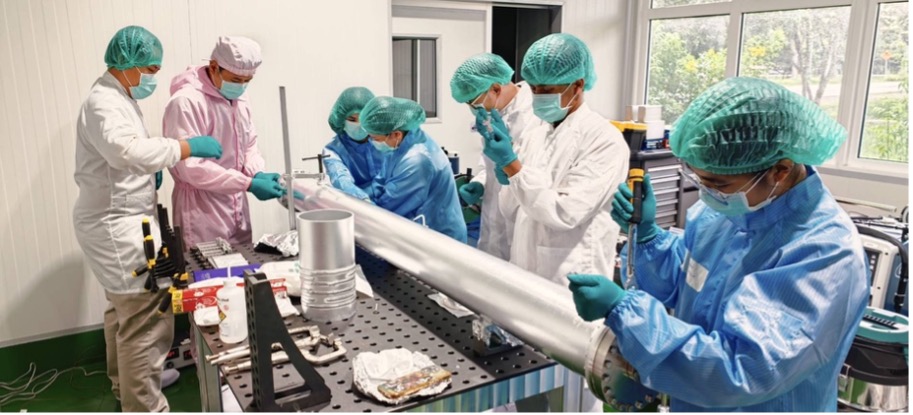
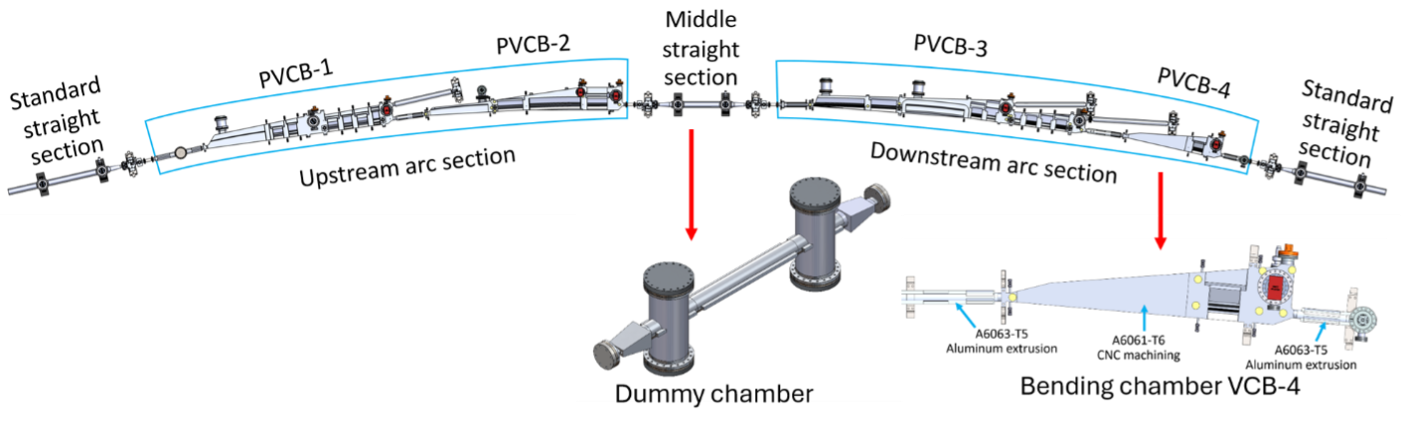
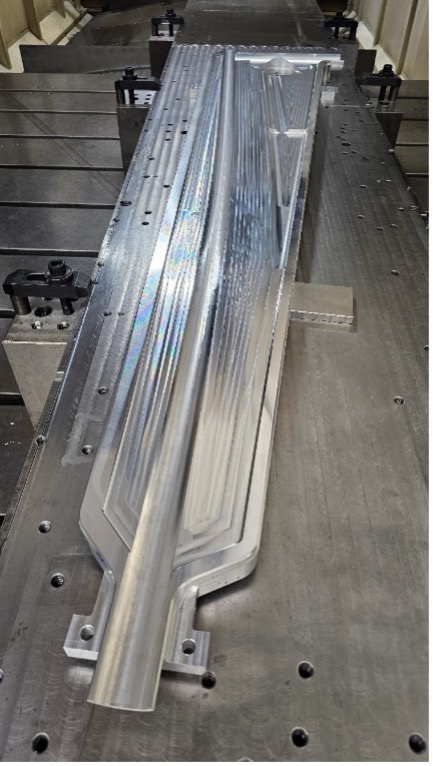
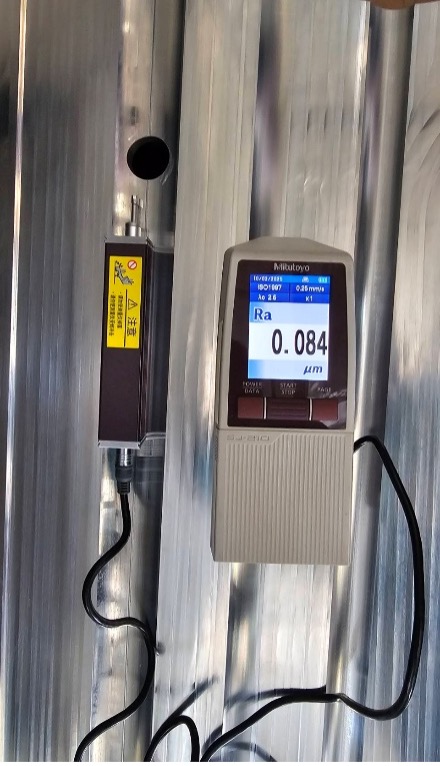
ชิ้นส่วนสำหรับต้นแบบท่อสุญญากาศส่วนโค้ง VCB-4 ที่ประกอบและเชื่อมแล้ว ที่ผลิตด้วยกระบวนการนี้มีขนาดอยู่ในพิกัดเพียง ± 0.100 มิลลิเมตร
การตรวจสอบและยืนยันประสิทธิภาพของต้นแบบท่อสุญญากาศ
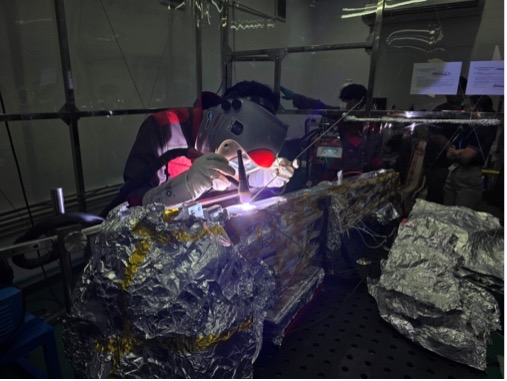
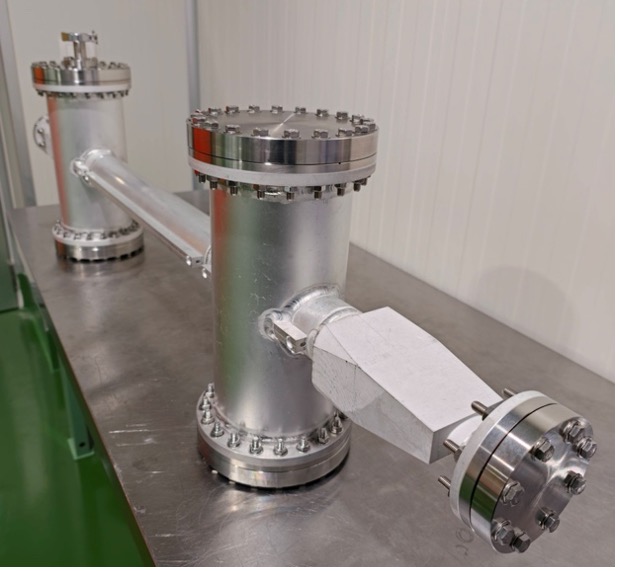
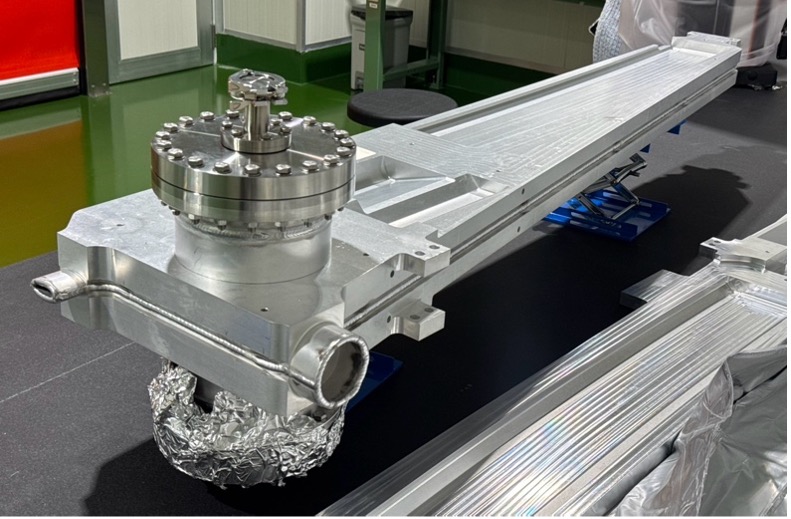
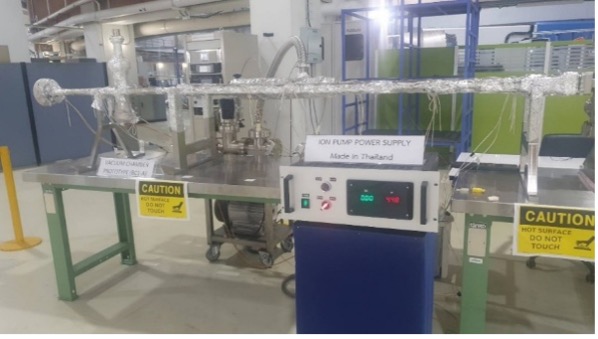
Prototype validationหลังจากพัฒนากระบวนการผลิตตั้งแต่การขึ้นรูปอะลูมิเนียม การกัดขึ้นรูป การทำความสะอาด จนถึงการเชื่อม โครงการได้สร้างต้นแบบท่อสุญญากาศเพื่อยืนยันว่ากระบวนการทั้งหมดควบคุมความแม่นยำและความสะอาดของชิ้นงานได้ตามข้อกำหนดของระบบสุญญากาศขั้นสูงยิ่งยวด ต้นแบบแต่ละชิ้นใช้ทดสอบคุณสมบัติต่างกัน
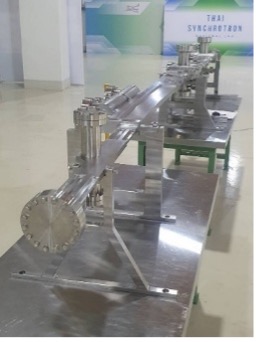
- ท่อสุญญากาศส่วนตรงStraight vacuum chamberใช้ตรวจการเสียรูปจากการเชื่อมตลอดความยาวท่อ
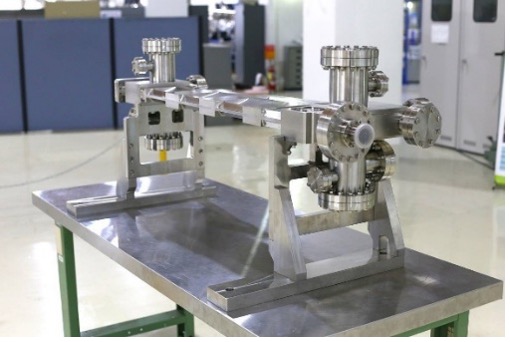
- ท่อสุญญากาศส่วนโค้ง VCB-4Bending vacuum chamberมีรูปทรงซับซ้อนที่สุด จึงใช้ทดสอบทั้งความแม่นยำของการกัดขึ้นรูปและความแน่นของรอยเชื่อม
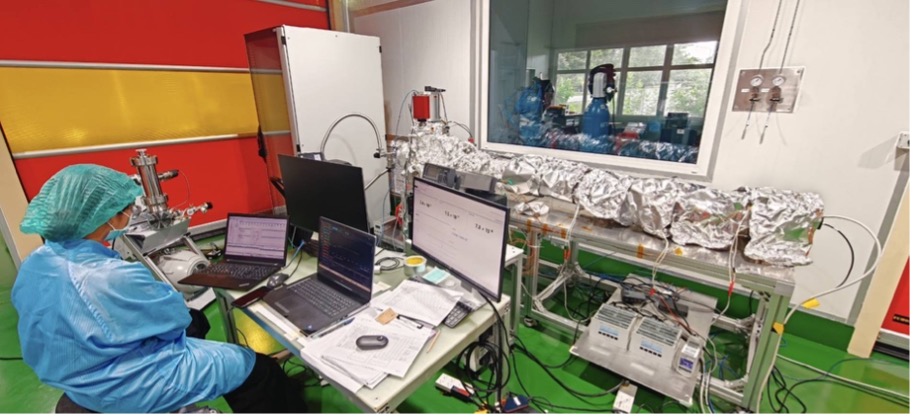
- ห้องทดสอบการปล่อยแก๊สThermal outgassing test chamberใช้วัดปริมาณแก๊สที่ผิวด้านในปลดปล่อยออกมา
ท่อสุญญากาศส่วนตรงและส่วนโค้ง ที่ประกอบและเชื่อมแล้ว แม้จะมีขนาดยาวถึง 1.5–1.7 เมตร แต่มีความแม่นยำในการผลิตสูงในพิกัดความคลาดเคลื่อนเพียง ± 0.230 มิลลิเมตร และเมื่อตรวจอัตราการรั่วด้วยแก๊สฮีเลียม พบว่ามีอัตรารั่วสูงสุดเพียง 6.5 × 10⁻¹¹ mbar·L/s อัตรารั่วระดับนี้เทียบได้กับอากาศ 1 ลูกบาศก์เซนติเมตรที่ต้องใช้เวลาราว 500 ปีจึงจะรั่วเข้าไปในท่อจนหมด
ท่อสุญญากาศสำหรับการทดสอบการปลดปล่อยแก๊สที่ผลิตด้วยกระบวนการเดียวกัน เมื่อผ่านการอบไล่แก๊ส (bake-out) ที่ 150 °C เป็นเวลา 24 ชั่วโมง มีอัตราการปล่อยแก๊สจากผิวเพียง 1.38 × 10⁻¹³ mbar·L/(s·cm²) ต่ำกว่าเป้าหมายที่ 5 × 10⁻¹² mbar·m³/(s·m²) ประมาณ 36 เท่า ผลนี้ยืนยันว่ากระบวนการกัดขึ้นรูปโดยไม่ใช้น้ำมันและการทำความสะอาดให้ผิวท่อที่สะอาดเพียงพอสำหรับระบบสุญญากาศของ SPS-II
- ± 0.230มม.พิกัดความคลาดเคลื่อนของท่อส่วนตรงและส่วนโค้งที่ยาว 1.5–1.7 เมตร
- 6.5 × 10⁻¹¹อัตรารั่วสูงสุดเมื่อตรวจด้วยแก๊สฮีเลียม (mbar·L/s)
- ≈ 500ปีเวลาที่อากาศ 1 ลูกบาศก์เซนติเมตรจะรั่วเข้าไปในท่อจนหมด ที่อัตรารั่วระดับนี้
- 1.38 × 10⁻¹³อัตราการปล่อยแก๊สจากผิว หลังอบไล่แก๊สที่ 150 °C นาน 24 ชั่วโมง (mbar·L/(s·cm²))